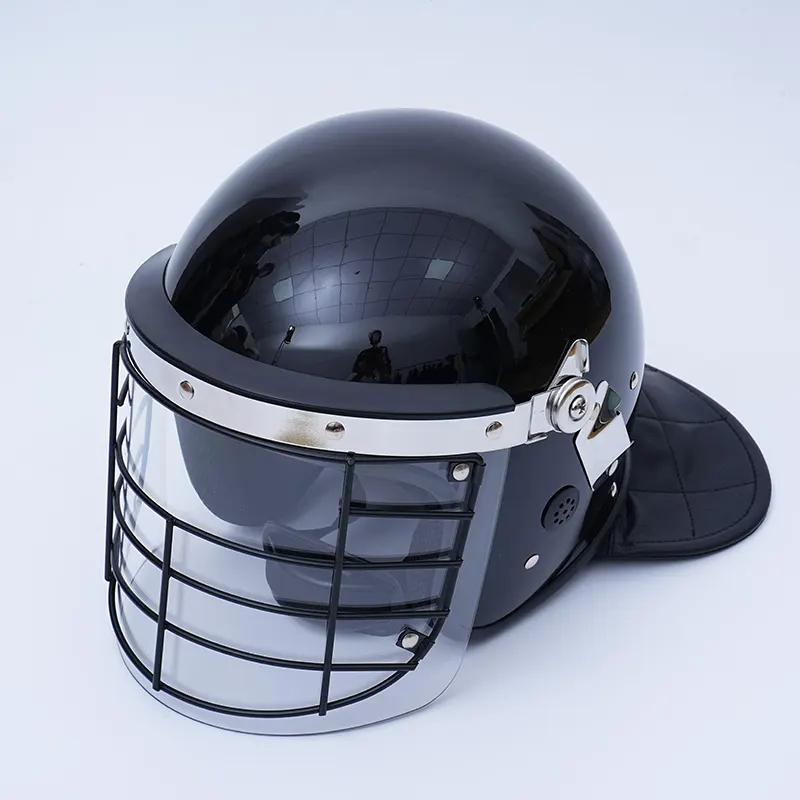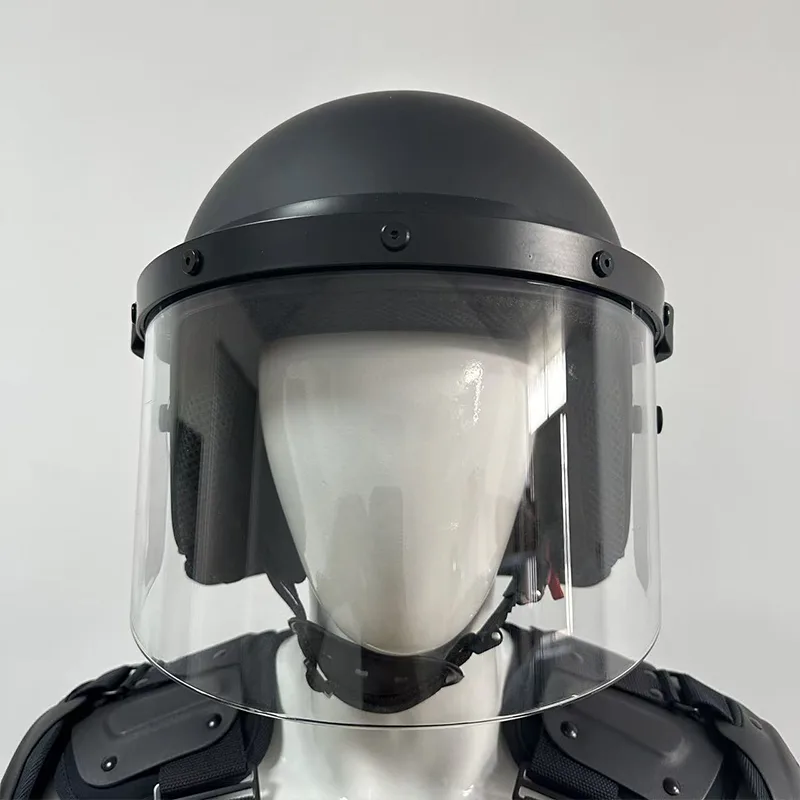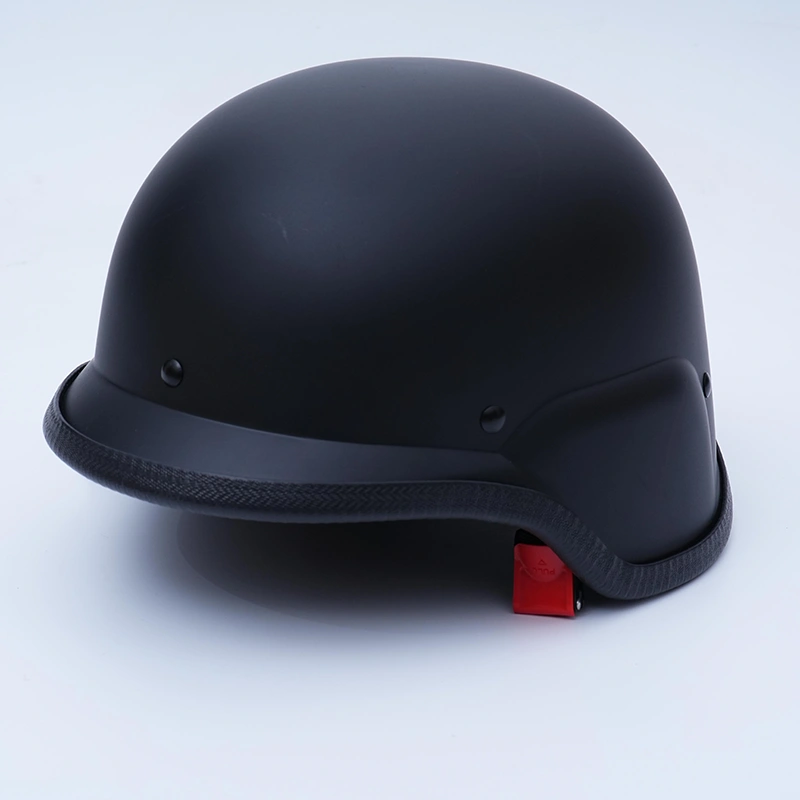


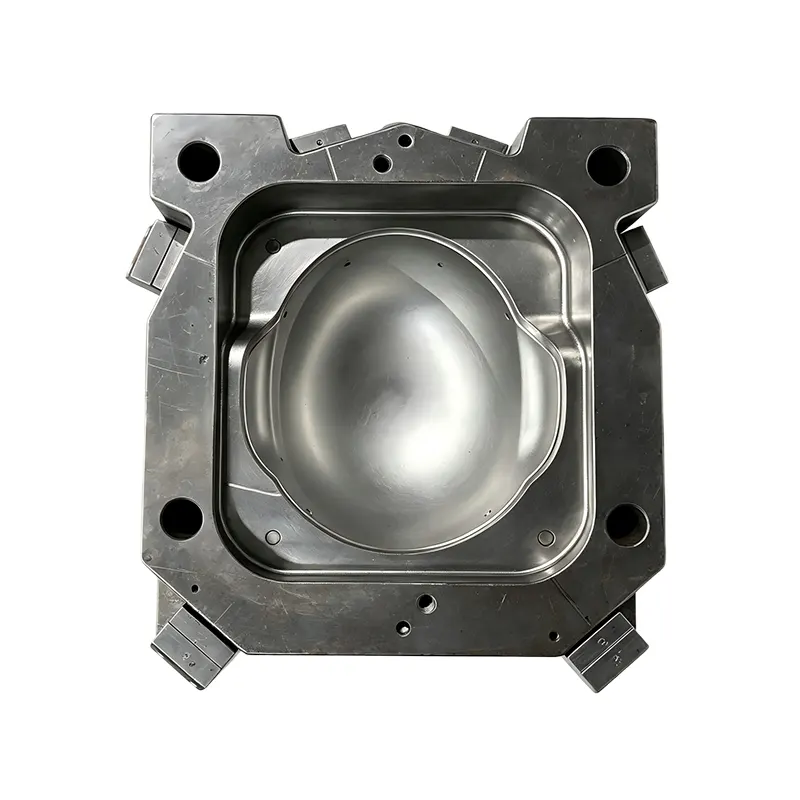
銀河を提供しますPC ABS アンチ ライオット ヘルメット射出成形金型再現可能なシェル寸法、管理された表面品質、射出成形生産用の信頼性の高いツールを求めるメーカー向け。 PC および PC+ABS 材料向けに設計されたこのヘルメット金型は、単一キャビティ一体構造、プリハードン金型鋼、精密機械加工、微細キャビティ研磨を組み合わせて、安定した生産と長期的なツーリングのパフォーマンスをサポートします。
ヘルメットの保護シェルは、射出成形サイクルを繰り返しても一貫した形状と仕上がりを維持する必要があります。したがって、金型は、寸法精度、表面外観、離型性能、生産の安定性を決定する上で重要な役割を果たします。のPC ABS アンチ ライオット ヘルメット射出成形金型単一キャビティの統合凹面インサート構造を中心に設計されています。キャビティには P20 および 718H プリハードン金型鋼が使用され、金型ベースは 45# 炭素鋼で製造されています。 Ra 0.8 の研磨されたキャビティ表面は、より滑らかな成形仕上げをサポートします。また、記載されている 300,000 ~ 500,000 ショットという理論上の工具寿命は、大量生産計画の参考になります。
目次
- ヘルメット製造において射出成形金型はどのような役割を果たしますか?
- ヘルメットの射出成形金型はどのように設計されていますか?
- P20 および 718H 金型鋼が使用されるのはなぜですか?
- PC および PC+ABS が適切な材料オプションである理由
- キャビティ研磨は成形品にどのような影響を与えますか?
- 金型はどのようにして繰り返し生産をサポートできるのでしょうか?
- メーカーはどのような品質要素を評価すべきでしょうか?
- 購入者は注文前に何を確認する必要がありますか?
- よくある質問
- 最終的な考慮事項
ヘルメット製造において射出成形金型はどのような役割を果たしますか?
射出成形は再現可能な製造プロセスですが、再現性は製品の形状を定義するために使用されるツールに大きく依存します。暴動防止用ヘルメットのシェルの場合、金型は、外形、形状間の寸法関係、表面の質感、および成形部品がキャビティから取り外される条件を決定します。
金型が正確に製造される場合、各成形サイクルは同じキャビティ形状から開始されます。これにより、バッチ生産中にヘルメットシェルの寸法を一貫して維持するための、より制御された基盤が作成されます。
専用のヘルメット射出成形金型を使用すると、手動で調整を繰り返す必要性も軽減されます。選択した樹脂と射出成形機でツールが検証されると、メーカーは文書化された成形パラメータに基づいてより安定した生産プロセスを確立できます。
これは、バイヤーにとって、金型の調達が購入価格だけに焦点を当てるべきではないことを意味します。鋼材の選択、キャビティの構造、表面仕上げ、予想される耐用年数、試験手順、および目的の射出成形機との互換性も同様に関連します。
ヘルメットの射出成形金型はどのように設計されていますか?
金型は単一キャビティ一体型凹面インサート構造。この構成により、ヘルメット シェルに専用の成形キャビティが提供され、製品設計に従ってキャビティの形状を正確に機械加工することができます。
単一キャビティの配置は、製品が比較的大きい場合、またはメーカーがサイクルあたりの最大部品生産量よりもキャビティの精度と制御された生産条件を優先する場合に特に実用的です。
主要なツール構成は次のように要約できます。
| アイテム | 仕様 | 製造との関連性 |
|---|---|---|
| 応用 | 暴動防止ヘルメットのアウターシェル | 専用の保護ヘルメットツール |
| キャビティ構造 | 単一キャビ一体型凹面チップ | 制御されたシェル形状 |
| キャビティ材質 | P20および718Hプリハードン金型鋼 | 耐久性と寸法安定性 |
| モールドベース | 45#炭素鋼 | 構造的サポート |
| キャビティ仕上げ | Ra0.8 精密研磨 | より滑らかな成形表面 |
| 適合樹脂 | PCおよびPC+ABS | 2 つの一般的なエンジニアリング プラスチック オプションをサポート |
| 理論上の寿命 | 300,000 ~ 500,000 ショット | 生産計画の参考に |
P20 および 718H 金型鋼が使用されるのはなぜですか?
金型鋼の選択は、繰り返される射出成形条件下での金型の性能に影響します。キャビティは、機械的圧力、熱変化、塑性流動、および開閉サイクルの繰り返しにさらされます。したがって、機械加工性、硬度、耐摩耗性、寸法安定性の適切な組み合わせが必要です。
このツーリングのキャビティは、P20および718Hプリハードン金型鋼。プリハードン鋼は、射出成形金型構築における機械加工要件とサービスパフォーマンスの間の実用的なバランスを提供します。
生産バイヤーにとって重要な点は、材料仕様を実際の加工要件と合わせて考慮する必要があるということです。成形される樹脂、予想される生産量、サイクル条件、メンテナンス スケジュール、および必要な寸法公差はすべて、適切な金型構成に影響を与えます。
45# 炭素鋼モールド ベースは、キャビティ コンポーネントの支持フレームワークを提供します。剛性が高く適切に組み立てられたモールド ベースは、繰り返しの操作中にツーリング コンポーネント間の位置合わせを維持するのに役立ちます。
PC および PC+ABS が適切な材料オプションである理由
プラスチックが異なれば流動、冷却、収縮、加工特性も異なるため、樹脂の選択は射出成形プロセスの重要な部分です。したがって、金型は目的の材料および加工条件に適合する必要があります。
このツールは以下のために設計されていますPCおよびPC+ABS。ポリカーボネートは、優れた耐衝撃性と寸法特性を備えたエンジニアリング熱可塑性プラスチックとして広く認識されています。 PC+ABS はポリカーボネートと ABS の特性を組み合わせており、特定の配合に応じて加工性と機械的性能の異なるバランスを実現できます。
メーカーは、製品仕様および該当するテスト要件に従って、正確な樹脂グレードを選択する必要があります。射出温度、金型温度、保持圧力、冷却時間、その他のパラメーターは、材料ファミリーからのみ推測するのではなく、生産試行を通じて確立する必要があります。
- 金型を検証する前に、正確な樹脂グレードを確認してください。
- 樹脂メーカーが推奨する処理ウィンドウを確認してください。
- 最終寸法が重要な場合は、収縮特性を確認してください。
- 試作成形を通じて充填と冷却の挙動を検証します。
- 再現可能な製造のために、製造パラメータを文書化してください。
キャビティ研磨は成形品にどのような影響を与えますか?
キャビティ表面は、成形プラスチック部品の表面に直接転写されます。そのため、機械加工の跡、研磨の品質、局所的な表面の不規則性が、完成したヘルメット シェルの外観に影響を与える可能性があります。
この型は、Ra 0.8 精密研磨キャビティ表面。制御された表面仕上げにより、目に見える機械加工跡が軽減され、成形後の外観がきれいになります。
表面仕上げも離型に関係します。形状と樹脂によっては、キャビティをより滑らかにすると、部品のリリース時の不要な抵抗を軽減できます。ただし、離型性能を評価する際には、抜き勾配、エジェクターの設計、冷却条件、および成形パラメーターも考慮する必要があります。
ヘルメットシェルを商業量で生産するメーカーにとって、一貫した外観品質は不必要な後処理の必要性を減らし、生産バッチ全体で均一な外観を維持するのに役立ちます。
金型はどのようにして繰り返し生産をサポートできるのでしょうか?
理論上の金型寿命は、生産能力を計画する際の重要な仕様です。この工具の記載された耐用年数はおよそです。30万~50万ショット.
この数値は、あらゆる動作条件下での保証生産数ではなく、参考値として扱ってください。実際の耐用年数は、樹脂の配合、研磨添加剤、射出圧力、サイクル頻度、動作温度、メンテナンスの品質、洗浄手順、および一般的な機械の操作によって影響を受ける可能性があります。
工具の性能を維持するために、メーカーは以下を含む実際的なメンテナンス ルーチンを確立する必要があります。
- 予定された生産実行後にキャビティとパーティング表面を洗浄します。
- 可動コンポーネントと嵌合コンポーネントの異常な摩耗を検査します。
- 冷却チャネルの汚染または流れの制限をチェックします。
- 必要に応じて適切な潤滑を維持します。
- 生産サイクルとメンテナンス活動を記録します。
- 成形品の寸法や表面の変化の初期の兆候を検査します。
このような予防策により、工具の状態を監視しやすくなり、製造業者が大規模な生産バッチに影響を与える前に潜在的な問題を特定するのに役立ちます。
メーカーはどのような品質要素を評価すべきでしょうか?
専門の射出成形金型サプライヤーは、金型の仕様と検証プロセスの両方について話し合うことができる必要があります。購入者は、一般的な説明に頼るのではなく、いくつかの測定可能な基準を使用してヘルメットの型を評価できます。
キャビティ精度
キャビティは、承認された製品設計を一貫して再現する必要があります。重要な寸法はエンジニアリング段階で特定され、検査中にチェックされる必要があります。
材質とスチール仕様
購入者が予想される金型構成を理解できるように、サプライヤーはキャビティ鋼と金型ベースの材料を明確に記載する必要があります。
表面品質
特にヘルメットシェルに一貫した外観を必要とする目に見える外面がある場合には、研磨要件について事前に合意する必要があります。
試作成形
トライアル射出は、充填、離型、表面の外観、寸法の一貫性、および金型と選択した射出成形機の間の相互作用を評価する機会を提供します。
製造耐用年数
予想ショット数は、購入者の予想生産量に対して考慮する必要があります。これは、ツーリング構成が意図した製造サイクルと一致しているかどうかを判断するのに役立ちます。
購入者は注文前に何を確認する必要がありますか?
ご購入の前にPC ABS アンチ ライオット ヘルメット射出成形金型、調達チームは金型サプライヤーに完全な製品および生産情報を提供する必要があります。明確な技術コミュニケーションにより、プロジェクトの後半で避けられないツールの変更を防ぐことができます。
| 購入者の要件 | 確認事項 |
|---|---|
| プロダクトデザイン | 3D モデル、2D 図面、寸法、公差、および重要な特徴 |
| プラスチック素材 | PC、PC+ABS、または精密樹脂グレード |
| 生産量 | 予想される月次または年間生産量 |
| 射出成形機 | 機械のサイズ、射出能力、金型の寸法、およびクランプ要件 |
| 外観 | 必要なキャビティ仕上げと目に見える表面品質 |
| 検査 | 寸法検査・試作要件 |
| 工具寿命 | 予想される生産サイクルとメンテナンス条件 |
中国のサプライヤーまたはメーカーと取引する海外のバイヤーにとって、これらの詳細は、製造を開始する前に共通の技術基準を確立するため、特に価値があります。製品図面、承認されたサンプル、樹脂仕様、および検査基準は、ツーリング プロジェクトの一部として文書化する必要があります。
よくある質問
PC ABS アンチ ライオット ヘルメット射出成形金型とは何ですか?
PCやPC+ABSなどのエンジニアリングプラスチックから暴徒鎮圧ヘルメットの外殻を製造するために使用される専用の射出成形ツールです。金型は、射出生産中に成形シェルの形状と表面を定義します。
このヘルメットの型には空洞が何個ありますか?
説明されているツーリングは、単一キャビティの統合凹面インサート構造を使用しており、射出サイクルごとに 1 つの成形キャビティを提供します。
キャビティにはどのような鋼が使用されていますか?
キャビティには P20 および 718H プリハードン金型鋼が使用され、金型ベースには 45# 炭素鋼が使用されます。
キャビティの表面仕上げとは何ですか?
キャビティは約 Ra 0.8 まで精密に研磨され、滑らかで一貫した成形シェル表面をサポートします。
予想される耐用年数はどれくらいですか?
記載されている理論上の耐用年数は約 300,000 ~ 500,000 ショットです。実際の寿命は、材料の選択、成形条件、メンテナンス、生産頻度、その他の運転要因によって異なります。
この金型にPC+ABSは使用できますか?
はい。この金型は、PC と PC+ABS の両方の材料向けに設計されています。正確な樹脂グレードと成形パラメータは、エンジニアリングおよび試作時に確認する必要があります。
最終的な考慮事項
射出成形ヘルメットシェルの性能は、その工具の精度と適合性から始まります。のPC ABS アンチ ライオット ヘルメット射出成形金型単一キャビティの統合凹面インサート構造、P20 および 718H プリハードンキャビティ鋼、45# 炭素鋼モールドベース、Ra 0.8 キャビティ研磨、PC および PC+ABS 材料との互換性を組み合わせています。理論上の耐用年数は 300,000 ~ 500,000 ショットであると記載されているため、繰り返し生産を計画する際に考慮すべき実用的な工具仕様となります。金型サプライヤーを比較するメーカーにとって、最も有用な評価には、キャビティの構造、鋼材の選択、表面要件、試作成形、検査基準、機械の互換性、および長期メンテナンスが含まれます。新しいヘルメット ツーリング プロジェクトを計画している場合、または生産指向の金型ソリューションが必要な場合は、PC ABS アンチ ライオット ヘルメット射出成形金型とお問い合わせ製品図面、材料要件、生産量、カスタマイズされた工具のニーズについて話し合います。