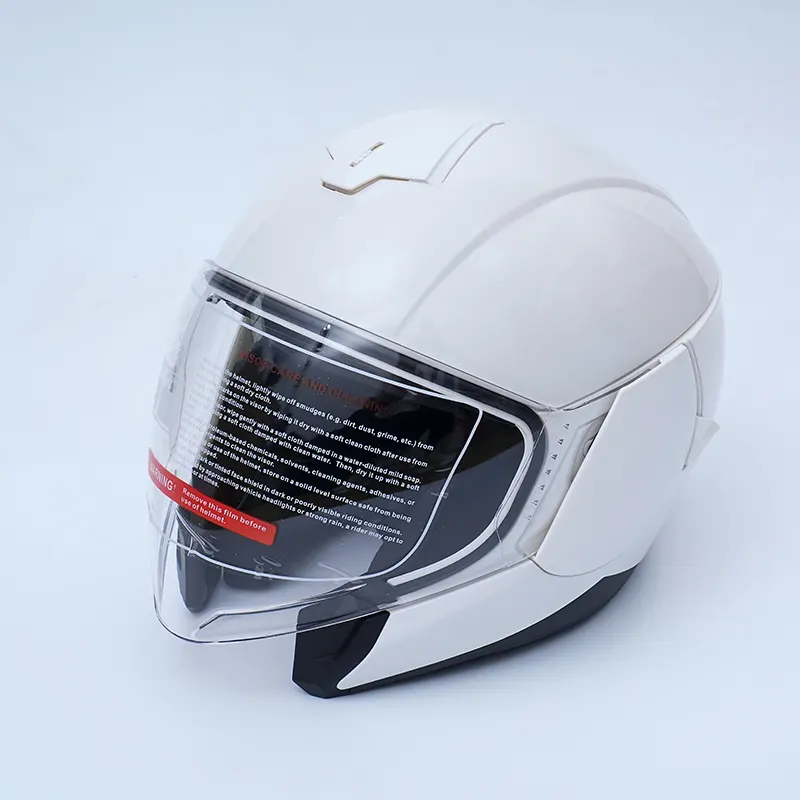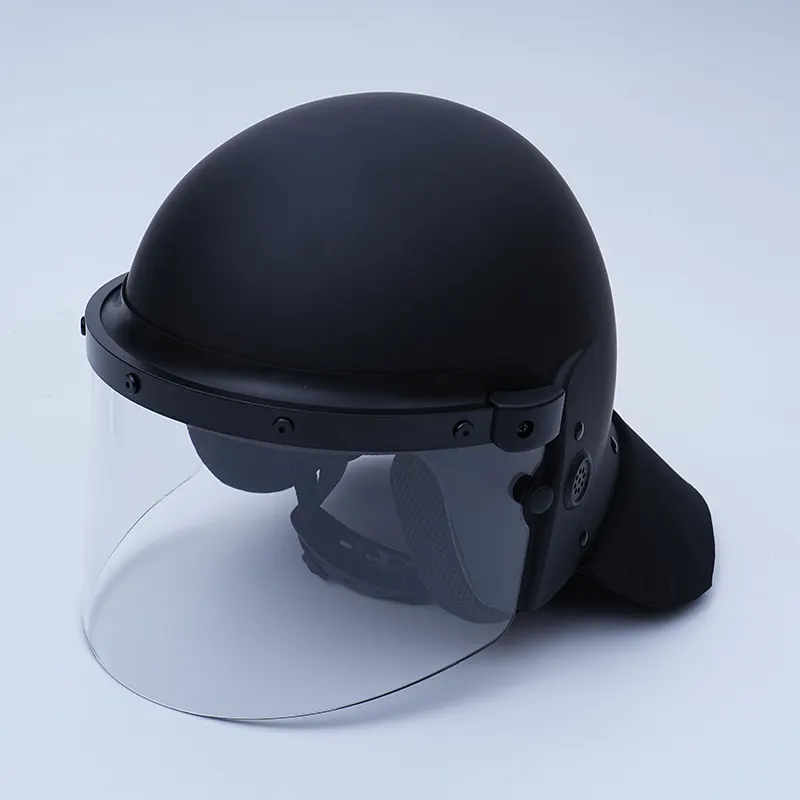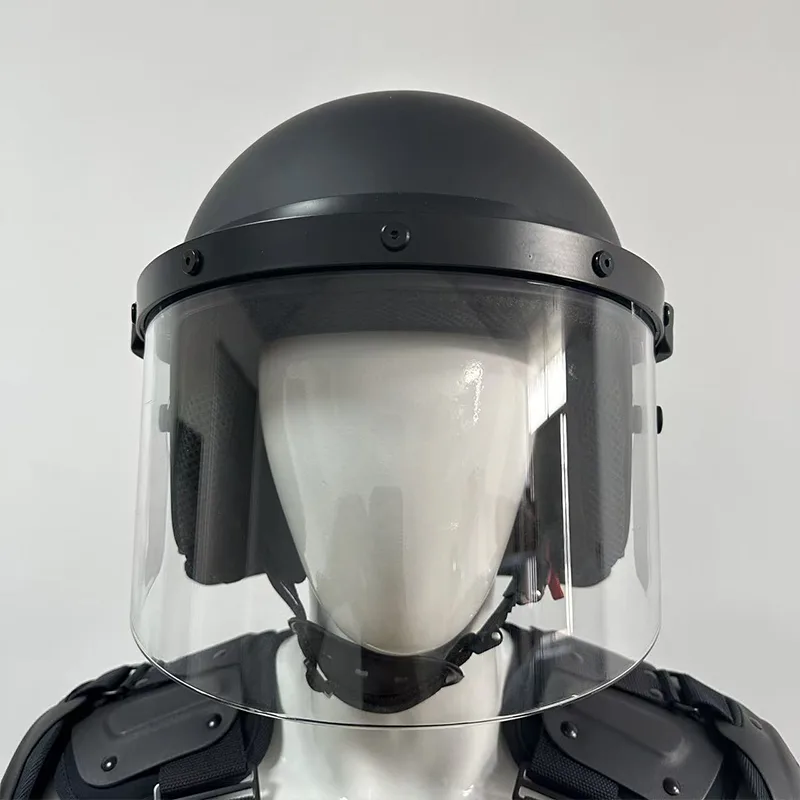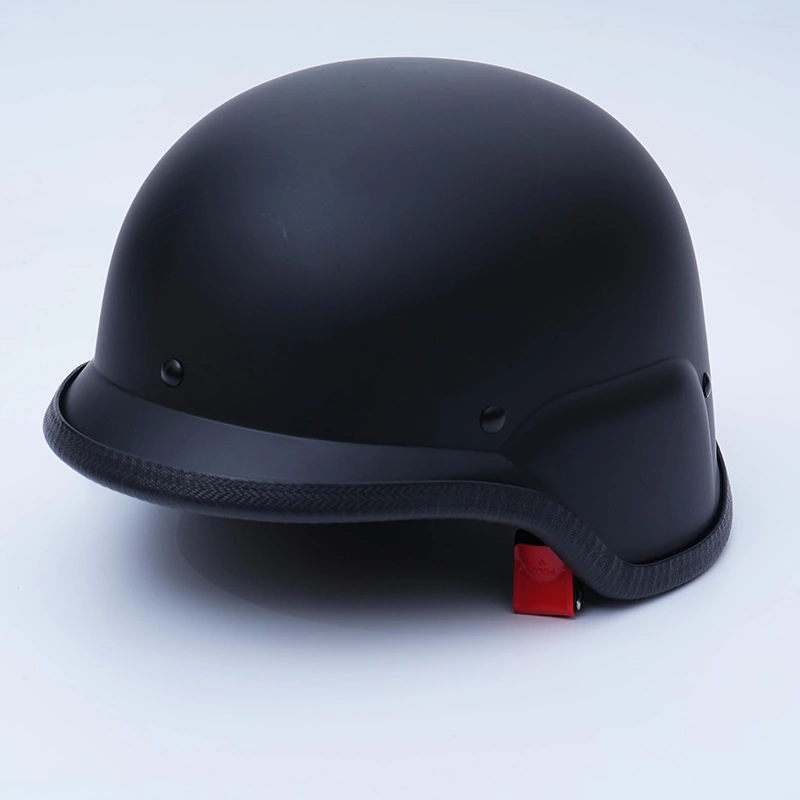


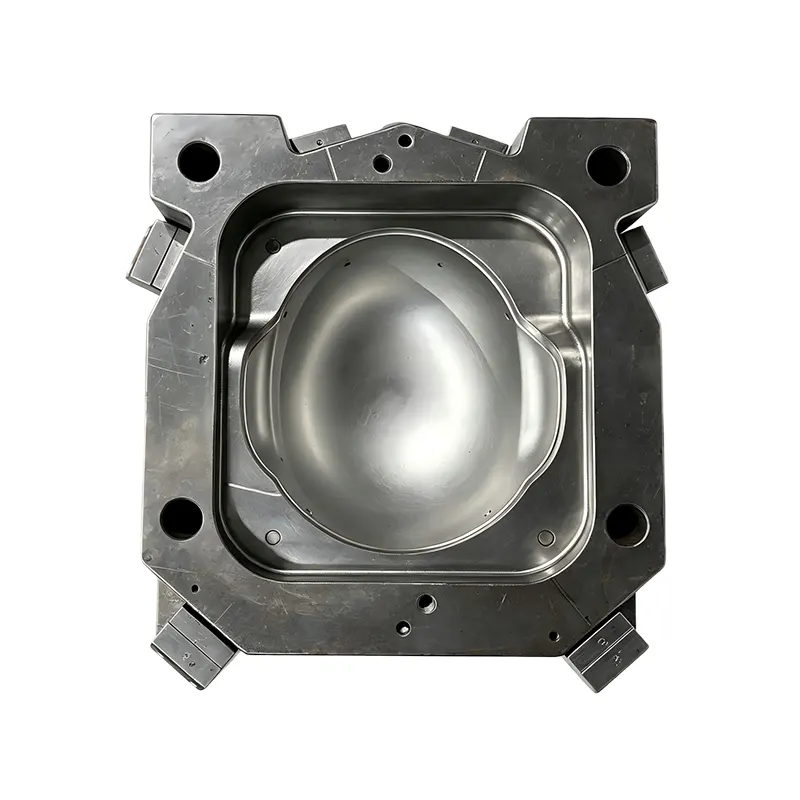
銀河のPC ABS アンチ ライオット ヘルメット射出成形金型は、PC および PC+ABS 素材を使用したヘルメットシェルの一貫した生産を求めるメーカー向けに開発されました。単一キャビティ一体型凹面インサート、P20/718H プリハードン鋼、Ra 0.8 キャビティ研磨、理論上の耐用年数 300,000 ~ 500,000 ショットを備えたこの金型は、安定した再現性のある工業生産向けに設計されています。
暴動防止用ヘルメットのシェルを製造するには、単に熱可塑性材料を成形するだけでは不十分です。射出成形金型は、寸法の一貫性を維持し、シェル壁の均一性を制御し、繰り返しの射出圧力に耐え、長い生産サイクルにわたって信頼性の高い離型をサポートする必要があります。 PC および PC+ABS は、衝撃性能と構造強度が重要な用途に一般的に選択され、金型設計が製造プロセスの重要な部分となります。
目次
- ヘルメットの金型設計が重要なのはなぜですか?
- PC ABS ヘルメット金型の主要な構造は何ですか?
- PC ABS アンチ ライオット ヘルメット射出成形金型の仕様
- PC および PC+ABS がヘルメットのシェルモールディングに適しているのはなぜですか?
- 精度と耐久性は生産にどのような影響を与えますか?
- 金型はどのように製造され、テストされますか?
- 購入者は注文前に何を確認する必要がありますか?
- 金型はどこに適用できますか?
- よくある質問
- カスタマイズされた金型ソリューションを入手
ヘルメットの金型設計が重要なのはなぜですか?
射出成形金型は、各生産サイクル中にヘルメット シェルがどの程度正確に再現されるかを直接決定します。保護具の場合、形状、肉厚、表面品質、または離型のばらつきが下流の組み立てや製品検査に影響を与える可能性があるため、一貫性が特に重要です。
適切に設計されたヘルメット金型は、射出圧力と冷却条件を管理しながら、安定したキャビティ プロファイルを提供する必要があります。目的は、単に正しい外形を作成することではなく、長期間の生産を通じて再現性を維持することです。
- 寸法の一貫性:意図したヘルメットシェルの形状を維持するのに役立ちます。
- 均一な成形:一貫したシェル壁の形成をサポートします。
- 耐摩耗性:ツールが繰り返しの生産サイクルに耐えられるようにします。
- 信頼性の高い離型:損傷や目に見える排出痕の可能性を軽減します。
- 表面品質:研磨されたキャビティは、きれいで一貫したシェルの外観を作り出すのに役立ちます。
射出成形によるヘルメットの製造に関する研究では、より伝統的な成形アプローチと比較して、射出成形に関連する重要な利点として、より短い製造サイクル、安定した製品品質、および耐衝撃性も確認されました。
PC ABS ヘルメット金型の主要な構造は何ですか?
ギャラクシーの金型は単一キャビティ一体型凹面インサート構造。この構成は、暴動防止ヘルメットのアウターシェルの製造に適しており、必要なシェルのプロファイルを再現するための専用のキャビティ形状を提供します。
キャビティには P20 および 718H プリハードン金型鋼が使用され、金型ベースには 45# 炭素鋼が使用されます。この組み合わせは、射出時のキャビティの耐摩耗性と金型ベース全体の剛性のバランスをとることを目的としています。
単一キャビティ構成
シングルキャビティ設計により、エンジニアリングの注意をヘルメットシェルの正確な再現に集中し続けることができます。また、比較的大きな成形投影面積を必要とする製品の場合、金型のバランスや生産管理も簡素化できます。
プリハードンキャビティ鋼
P20 および 718H は、産業用工具向けの金型鋼のオプションとして確立されています。キャビティ内でのこれらの使用は、特に金型が長期間稼働することが予想される場合に、繰り返し生産のための実用的な基盤を提供します。
微細キャビティ研磨
キャビティは多段階研磨により加工され、Ra 0.8 の表面仕上げを実現します。制御されたキャビティ仕上げは、成形シェル上の明らかな機械加工跡を軽減し、よりきれいな仕上げ外観をサポートします。
PC ABS アンチ ライオット ヘルメット射出成形金型の仕様
以下のパラメータは、Galaxy のヘルメットシェルモールドについて説明されているコア構成を要約したものです。実際の金型寸法、ランナー設計、冷却レイアウト、射出成形機の要件は、お客様のヘルメット CAD モデルと生産要件に応じてカスタマイズできます。
| パラメータ | 仕様 | 生産特典 |
|---|---|---|
| 成形品 | 暴動防止ヘルメットのアウターシェル | 専用のシェル生産用に設計 |
| 材質の適合性 | PCおよびPC+ABS | 一般的なエンジニアリング熱可塑性プラスチックのオプションをサポート |
| キャビティ構造 | 単一キャビ一体型凹面インサート | 安定したキャビティ形状と制御された成形 |
| キャビティスチール | P20/718Hプリハードン鋼 | 優れた耐摩耗性と耐変形性 |
| モールドベース | 45#炭素鋼 | 構造的な剛性を提供します |
| キャビティ表面仕上げ | Ra0.8 精密研磨 | 滑らかできれいなシェル表面をサポートします。 |
| 理論上の耐用年数 | 300,000~500,000ショット | 長い生産サイクルをサポート |
PC および PC+ABS がヘルメットのシェルモールディングに適しているのはなぜですか?
材料の選択は、金型の設計、加工条件、冷却要件、収縮挙動、および完成したシェルの性能特性に影響を与えます。 PC は高い耐衝撃性と耐熱性を備えていますが、PC+ABS はポリカーボネートの特性と ABS に関連する加工および表面の利点を組み合わせています。
このため、メーカーは金型が最終エンジニアリングに入る前に、正確な樹脂グレードを確認する必要があります。グレードが異なると、流動特性、収縮挙動、加工温度、添加剤が異なる場合があります。
したがって、PC と PC+ABS を完全に互換性のある材料として扱うのではなく、顧客が確認した材料に基づいて適切な金型を設計する必要があります。設計段階で材料を確認することで、後の修正を減らし、生産の安定性を向上させることができます。
材料選択チェックリスト
- 正確なPCまたはPC+ABS樹脂のグレードを確認してください。
- メーカーの推奨する加工条件を確認してください。
- 予想される収縮と寸法要件を考慮してください。
- ヘルメットシェルの必要な表面外観を確認してください。
- 生産量や用途に合わせて材質を選択してください。
精度と耐久性は生産にどのような影響を与えますか?
ヘルメット金型は、機械的な動き、射出圧力、熱サイクル、および突き出し力に繰り返しさらされます。時間が経つにつれて、不適切な材料選択や不十分な加工精度により、摩耗や寸法偏差が増加する可能性があります。
銀河 は、精密 CNC 加工、多段階のキャビティ研磨、試し射出、寸法検査、離型テストを通じてこれらの要件に対応します。これらのステップにより、金型の製造と生産準備の間に品質管理ループが作成されます。
300,000 ~ 500,000 ショットという理論上の耐用年数は、持続的な生産を計画しているメーカーにとって特に重要です。実際の金型の寿命は、材料、加工条件、メンテナンス、機械の操作、生産環境などの要因に依存するため、耐用年数の数値は普遍的な保証ではなく、工学的な目標として扱う必要があります。
金型はどのように製造され、テストされますか?
キャビティ内の小さな寸法偏差はすべての成形部品にわたって再現される可能性があるため、精密ツーリングには制御された製造プロセスが必要です。一般的な制作ワークフローには次の段階が含まれます。
- 製品と DFM のレビュー:ヘルメットの CAD モデルと材料要件は、加工前に評価されます。
- 空洞工学:キャビティの構造と重要な寸法は、承認された設計に従って確立されます。
- CNC加工:高精度の機械加工により、主要なキャビティと金型コンポーネントが作成されます。
- EDMと仕上げ:複雑な領域や詳細な領域には、追加の機械加工や仕上げプロセスが適用される場合があります。
- 研磨:キャビティ表面は必要な仕上げに精製されます。
- 金型アセンブリ:キャビティ、モールドベース、突き出しコンポーネント、その他のシステムが組み立てられます。
- トライアル注射:金型は、意図された製造材料でテストされます。
- 検査:サンプルの寸法と離型性能は出荷前にチェックされます。
このアプローチは、OEM バイヤーにとって重要です。金型は、設置後に大規模な修正作業を必要とするのではなく、目的の生産プロセスに統合できる状態で到着する必要があるためです。
購入者は注文前に何を確認する必要がありますか?
ヘルメット金型サプライヤーの選択には、最初の工具の見積もりを比較するだけでは不十分です。調達チームは、エンジニアリング仕様と品質管理プロセスを一緒に評価する必要があります。
| バイヤーチェックポイント | なぜそれが重要なのか |
|---|---|
| 材料の適合性 | 意図した樹脂に合わせて金型が設計されていることを確認します |
| 空洞鋼 | 耐摩耗性と寸法安定性に影響を与える |
| 表面仕上げ | 成形シェルの外観と加工品質に影響を与える |
| 寿命目標 | 長期的なツールの使用状況の推定に役立ちます |
| 試作 | 出荷前に実用的な生産性能を確認 |
| 寸法検査 | 完成した金型を承認された要件に照らして検証します |
| アフターサポート | メンテナンスと将来のツール要件の管理に役立ちます |
プロジェクトにヘルメットシェル単体ではなく、複数の保護具コンポーネントが含まれる場合、購入者はギャラクシーの広範な警察装備金型ソリューションを検討することもできます。
金型はどこに適用できますか?
この金型は主に、暴動防止用ヘルメットの外殻の大量生産を目的としています。セキュリティおよび業務用途向けの保護装置を製造するメーカーが検討できます。
- 暴動防止用ヘルメットの製造
- セキュリティ機器の製造
- 保護具OEMプロジェクト
- カスタムヘルメットシェルの開発
- PC または PC+ABS シェルのバッチ射出生産
追加の保護具ツールが必要なプロジェクトの場合、メーカーは、暴動防止ヘルメット金型やその他の専用の警察装備金型構成などの関連ソリューションを評価することもあります。
よくある質問
このヘルメット射出成形はどのような材料を加工できますか?
この金型は、PC および PC+ABS の原材料に適合するように設計されています。加工パラメータと成形パラメータを適切に一致させるために、最終的な材料グレードをエンジニアリング段階で確認する必要があります。
キャビティ構造とは何ですか?
この金型は、暴動防止用ヘルメットのアウターシェル製造用に特別に設計された単一キャビティ一体型凹面インサート構造を使用しています。
金型キャビティにはどのような鋼が使用されていますか?
キャビティには P20 および 718H プリハードン金型鋼が使用され、金型ベースには 45# 炭素鋼が使用されます。
キャビティの表面仕上げは何ですか?
キャビティは、Ra 0.8 の精密研磨基準を達成するために多段階研磨を受け、滑らかできれいな成形シェル表面をサポートします。
金型はどのくらいの期間使用できますか?
記載されている理論上の耐用年数は約 300,000 ~ 500,000 ショットです。実際の耐用年数は、樹脂のグレード、加工条件、メンテナンス、機械の操作、その他の生産要因によって異なります。
金型は納品前にテストされていますか?
はい。各金型は、出荷前に試射射出、寸法検査、離型の滑らかさテストを受け、生産準備が整っているかどうかを確認します。
カスタマイズされた金型ソリューションを入手
ヘルメット プロジェクトの開始時に適切なツール構成を選択すると、生産リスクが軽減され、CAD 設計から量産までのより安定したパスが提供されます。 Galaxy は、精密金型加工、材料互換性、キャビティ仕上げ、試射射出、検査を組み合わせて、PC および PC+ABS 暴動防止ヘルメット シェルを開発するメーカーをサポートします。
新しいヘルメット プロジェクトを計画している場合、既存のツールを置き換える場合、またはカスタマイズされたシェルを開発する場合は、お問い合わせCAD 図面、材料仕様、生産量、機械情報を含めます。 Galaxy はお客様の要件を検討し、プロジェクトに適した金型構成、エンジニアリング ソリューション、および見積もりを提供します。